同一款化妆品玻璃瓶,喷涂后为什么会有色差
你在办公室灯光下认可了一只喷涂样瓶,颜色与品牌色号一致,所有人签字确认。三个月后大货到仓,三只瓶子并排摆在货架上,问题出现了:一只底部偏深,一只发灰,还有一只在瓶肩出现阴影。
二次加工后的偏色是化妆品包材最常见的质量争议之一。它拖住上市节奏,也消耗品牌与供应商之间的信任,因为没有人能说清色差是在哪一道工序里进去的。
通常的推断是喷涂出了问题。但在同一个瓶型上,色差几乎总是玻璃本体、壁厚分布、喷涂线与判定光源四者相互作用的结果。
## 1. 玻璃本体:铁含量与批次一致性
玻璃不是一张光学中性的画布。普通钠钙玻璃含有天然氧化铁,会带来轻微的绿调或灰调;当半透明或半遮盖的涂层压上去,底下的玻璃色会透过涂层被读出来。如果一个供应商从多个窑炉采购料滴或成品瓶,它同时继承了多种底色:同一桶漆,在这批料上发闷,在下一批发清,而漆的配方里找不到任何解释。
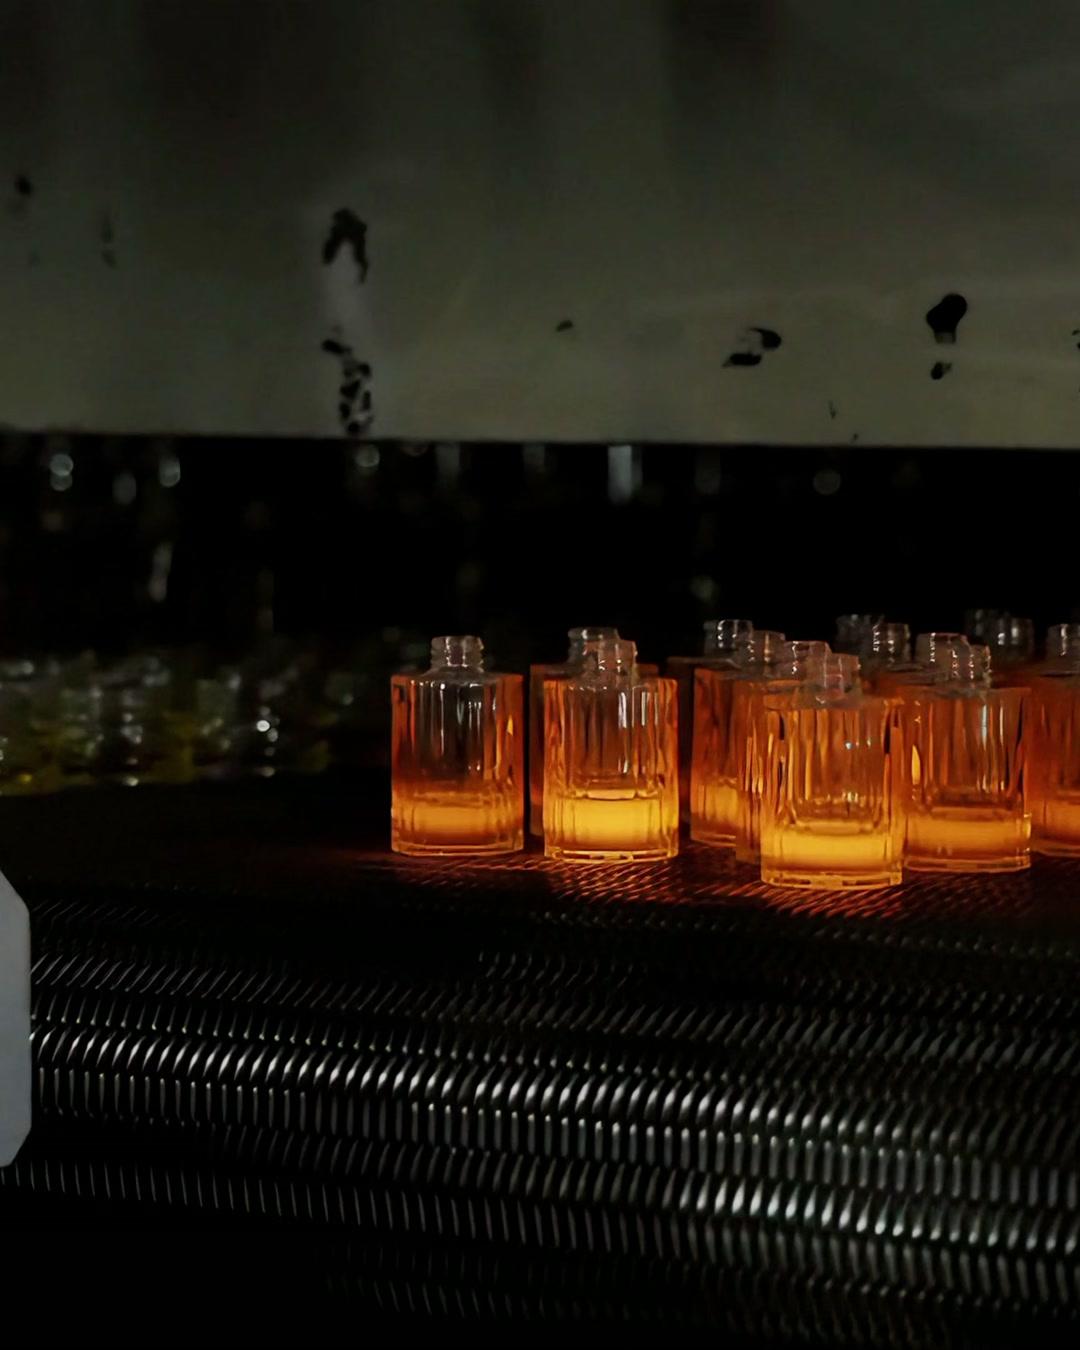
这正是亿晶自己熔制玻璃的原因。广东两个、安徽一个,三个生产基地各自运行窑炉,集团日熔量约 282 吨、约 730 人,自 1998 年起做化妆品玻璃。自熔玻璃,意味着颜色与通透度的标准可以从打样一路守到翻单,而不是随每一次上游来料重新归零。
## 2. 壁厚与光学深度
化妆品瓶不是一块平板。它有瓶肩、瓶身和厚实的瓶底,玻璃增厚的地方,光线穿过的路径就变长。在半透明色或渐变工艺下,更厚的瓶底吸收更多光,看起来明显比瓶肩深;如果模具之间的壁厚分布不一致,那么在喷涂线介入之前,瓶与瓶之间就已经出现色差了。
壁厚分布是成型决定,不是装饰决定。它由模具、以及机器把料滴送入模具的均匀程度决定——这也是两只尺寸完全相同的瓶子,喷涂后看起来颜色不同的原因之一。
## 3. 喷涂线控制:膜厚与固化
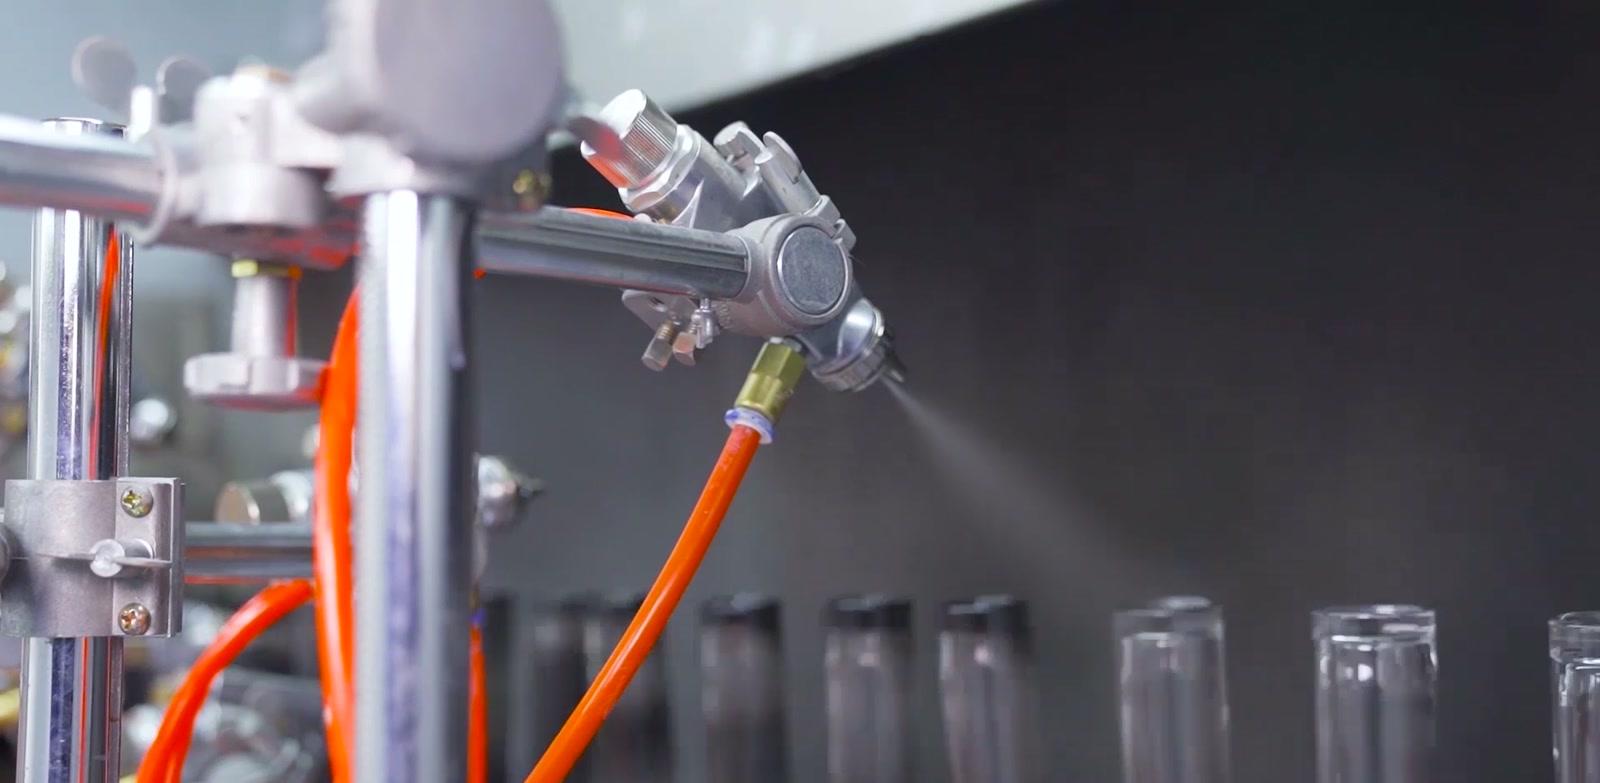
在自动化喷涂线上,涂层以微米计,膜厚的微小漂移就会改变颜色的饱和度。治具旋转不均、输送速度变化、烘道温度曲线不同,都会在单只瓶子的表面上、以及同批瓶子之间,把结果推偏。
在亿晶,喷涂与其他八道装饰工序在同一栋楼里完成——内涂与 UV 涂装、最多六色丝印、蒙砂、烫金、贴花、雕刻、抛光与贴标。瓶子不会被送到外部加工厂再送回来,所以颜色一旦漂移,只有一方需要改进,也只有一个地方需要检查膜层。
## 4. 判定标准:用什么光,空瓶还是灌装后
最后的变量是眼睛。在一个光源下匹配的两种颜色,换一个光源就会分开:在暖色展厅灯下认可的颜色,日光下可能读起来不一样。所以认可通常在有定义的光源下进行——D65 日光、并写明观察条件——并且对着保留的实物封样比对,而不是对着屏幕。
判定空瓶与判定灌装后的瓶子,也是两次不同的检查。白色乳液、金色油体、透明精华液,各自会改变玻璃的读色。量产前做一只灌装样,才能补上这个缺口;单靠一个 Pantone 色号补不上,因为色号描述的是油墨,不是玻璃。
## 在生产之前把风险拿掉
颜色的风险,量小的时候最容易拿掉——这也正是在现有瓶型上先验色的实际理由。亿晶有两条生产路径。现货模具每 SKU 200 只起:瓶型已经存在、模具费已经摊销,喷涂、蒙砂或丝印都能在已验证的瓶子上试色,不需要投模具费;不同 SKU 不能合并凑起订量。新开模具 10,000 只起:因为模具要先开、先验证、先打样,才能上量。
产品页上每一款都带起订量标识,绿色 MOQ 200 标识代表现货系列——试色可以从这些型号开始。两条路径的品质标准不变:现货模具不是低一档,只是别人已经付过钱验证过的模具。
把 Pantone 色号、瓶型轮廓和想要的工艺发给我们。我们会给出最接近的现货模具、适合的装饰方案和打样周期,不需要你先做量产承诺。样品与报价:meta@yijing-glass.com,或 www.yijing-glass.com。