同じ化粧品ガラス瓶でも塗装後に色差が出る理由
事務所の照明の下で塗装見本を承認した。ブランドの基準色と一致し、関係者全員がサインした。ところが量産ロットが届き、棚に3本並べると差が出る。1本は底がわずかに暗く、1本は灰色を帯び、もう1本は肩に影が見える。
後加工後の色ずれは、化粧品パッケージで最も多い品質紛争のひとつです。発売を遅らせ、ブランドとサプライヤーの関係を傷つけます。どこで色が動いたのか、誰も断言できないからです。
通常は塗装を疑います。しかし実際には、同じ瓶型での色差はほとんどがガラス素地・肉厚分布・塗装ライン・判定する光の相互作用です。
1. ガラス素地:鉄分とロットの安定性
ガラスは光学的に中立なキャンバスではありません。一般的なソーダ石灰ガラスは天然の酸化鉄を含み、わずかな緑や灰の色味を残します。半透明の塗装を重ねると、その下地が塗膜越しに見えます。複数の窯からゴブや完成瓶を買うサプライヤーは、複数の下地色を抱え込むことになります。同じ塗料が、あるロットでは濁り、次のロットでは澄んで見える。塗料の処方では説明がつきません。
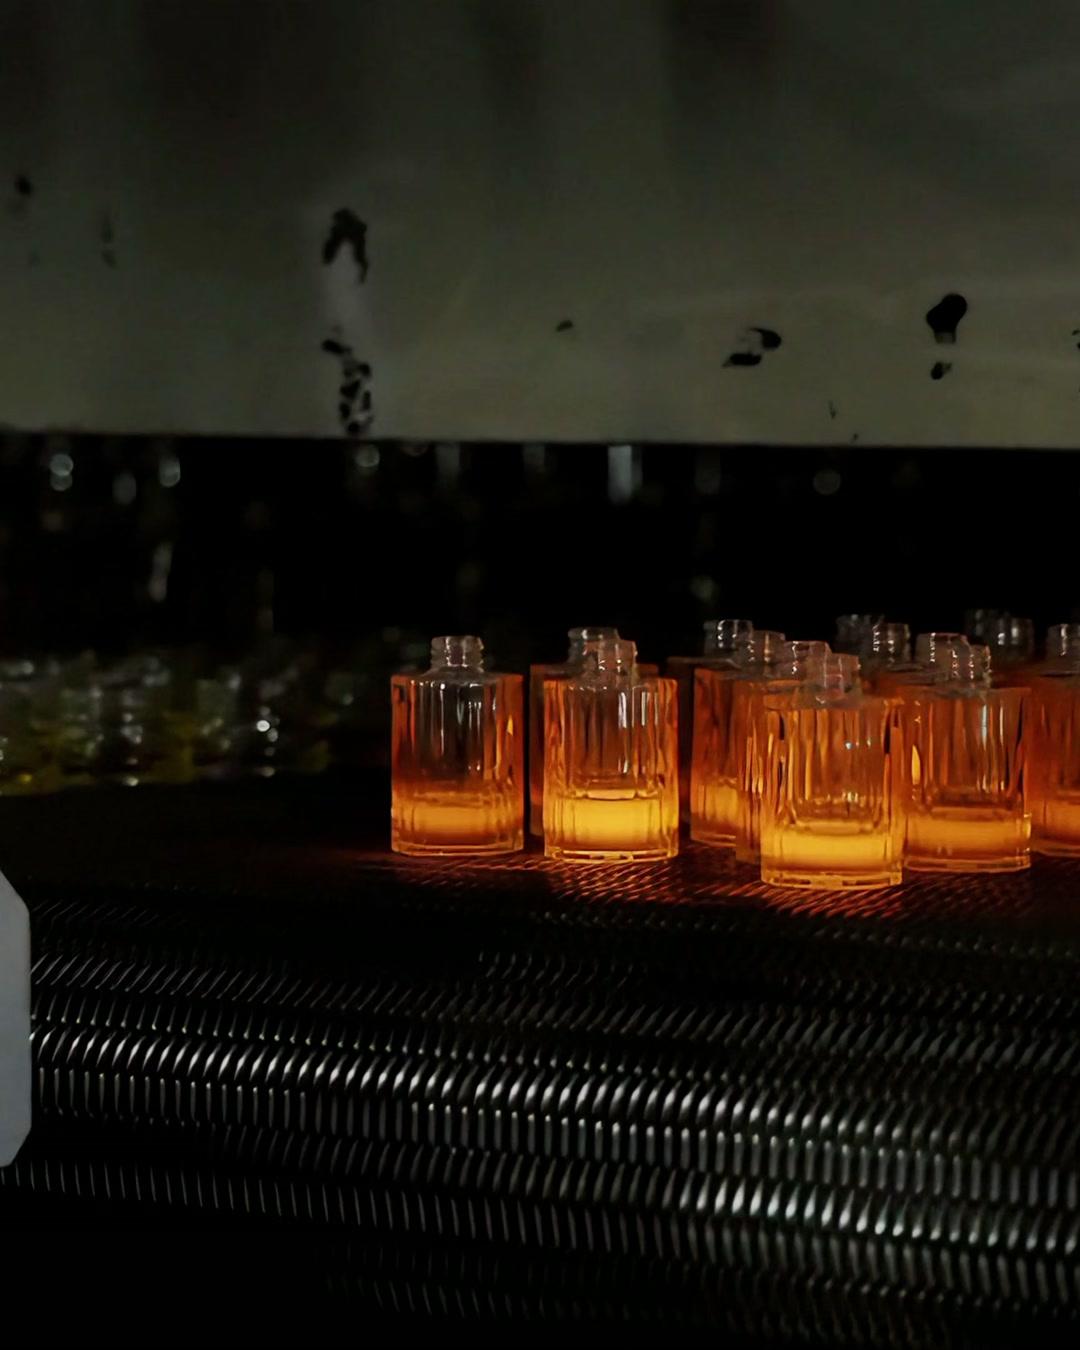
だから億晶はガラスを自社で溶かしています。広東に2拠点、安徽に1拠点の計3生産拠点で自社窯を運転し、グループの溶解能力は1日あたり約282トン、約730名体制で、1998年から化粧品ガラスを成形してきました。自社溶解は、見本から再注文まで色と透明度の基準を保てる理由です。上流の納入ごとに基準がリセットされることはありません。
2. 肉厚と光学的な深み
化粧品瓶は平板ではありません。肩、胴、重い底部があり、肉厚が増す場所でガラスを通る光の道筋が変わります。半透明カラーやグラデーション仕上げでは、厚い底部がより多くの光を吸収し、肩より明確に暗く見えます。成形型のキャビティ間で肉厚分布がずれれば、塗装ラインに入る前の段階で、すでに瓶ごとの色差として現れます。
肉厚分布は装飾ではなく成形の設計事項です。金型と、マシンがゴブをどれだけ均一に送り込むかで決まります。外形寸法が同じ2本が、塗装後に違う色に見える理由のひとつです。
3. 塗装ラインの管理:膜厚と硬化
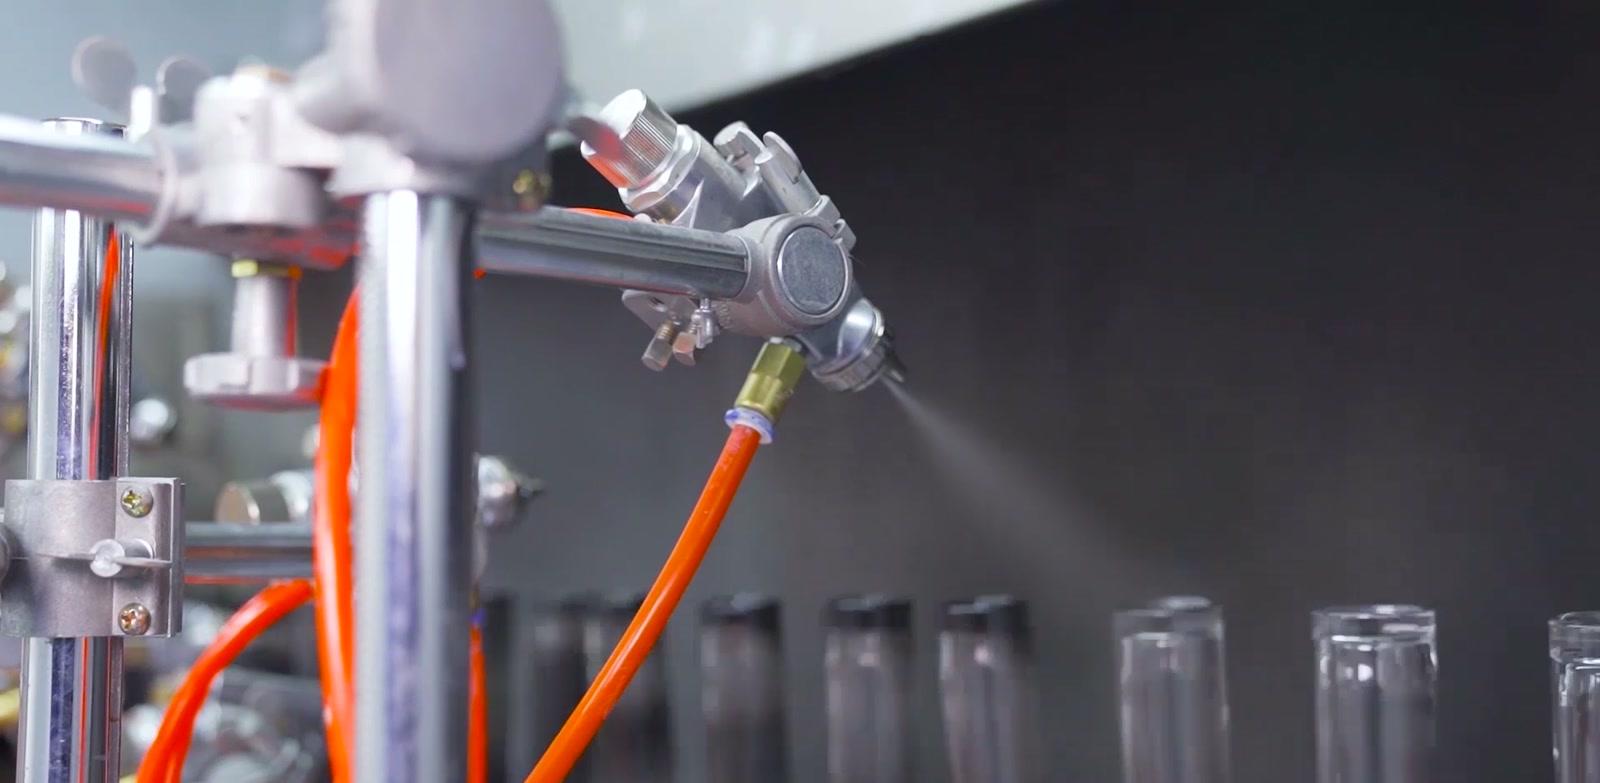
自動スプレーラインでは塗装をミクロン単位で管理します。膜厚がわずかに動くだけで、色の見え方(彩度)が変わります。治具の回転の偏り、コンベヤ速度の変化、炉の温度プロファイルの違いは、1本の瓶の面内でも、同じロットの瓶同士でも、結果をずらします。
億晶では、スプレー塗装は他の8つの装飾工程と同じ建屋で行っています。内面・UV塗装、最大6色のシルク印刷、艶消し、ホットスタンプ、デカル、彫刻、研磨、ラベリングです。瓶を外部の装飾工場に出して戻すことがないため、色が動いたときに直す当事者はひとつ、膜を確認する場所もひとつです。
4. 判定の基準:どの光で、空か充填後か
最後の変動要因は目です。ある光の下で一致した2色が、別の光では分かれます。ショールームの暖色光で承認した色は、昼光では違って見えることがあります。そのため承認は通常、定義された光源——D65昼光と明示された観察条件——の下で、画面ではなく保管した基準見本と突き合わせて行います。
空瓶を判定することと、充填後の瓶を判定することも別の検査です。白いローション、金色のオイル、透明なセラムでは、ガラスの見え方がそれぞれ変わります。量産前の充填見本がこの差を埋めます。Pantone番号だけでは埋まりません。番号が表すのはインクであり、ガラスではないからです。
量産前にリスクを閉じる
色のリスクは少量のうちに除くのが最も安価です。既存の形でまず色を検証する実務的な理由がここにあります。億晶には2つの生産ルートがあります。在庫型はSKUあたり200個から:形はすでにあり、型代は償却済みなので、塗装・艶消し・シルク印刷を実績のある瓶で型投資なしに検証できます。異なるSKUを合算して最小数量にすることはできません。新規型は10,000個から:型を製作し、検証し、見本を確認してから量産に入るためです。
製品ページでは各モデルにMOQバッジがあり、緑のMOQ 200バッジが在庫型を示します。色の試作はそこから始められます。品質基準はどちらのルートでも変わりません。在庫型は下位グレードではなく、誰かがすでに費用を払って検証した型です。
ご希望のPantone番号、瓶のシルエット、仕上げをお送りください。最も近い在庫型、適した装飾ルート、見本のスケジュールを、量産の確約前にご提案します。見本・お見積り:meta@yijing-glass.com または www.yijing-glass.com。