Perché la stessa bottiglia in vetro cosmetico cambia tonalità dopo la laccatura
Si approva un campione laccato con la luce dell’ufficio. Il tono corrisponde al riferimento del brand e tutti firmano. Poi arriva il lotto di produzione, tre bottiglie affiancate su uno scaffale, e la differenza si vede: una risulta più scura alla base, una vira al grigio, una mostra un’ombra sulla spalla.
La deriva di colore dopo la lavorazione secondaria è una delle contestazioni qualità più frequenti nel packaging cosmetico. Ritarda i lanci e mette sotto stress il rapporto tra brand e fornitore, perché nessuno sa dire con certezza in quale punto del processo sia entrata la variazione.
Di solito si pensa che la colpa sia della laccatura. In pratica la variazione di tono sullo stesso modello è quasi sempre un’interazione tra substrato di vetro, distribuzione della parete, linea di laccatura e luce con cui si giudicano le bottiglie.
1. Il substrato di vetro: contenuto di ferro e coerenza tra lotti
Il vetro non è una superficie otticamente neutra. Il vetro sodocalcico comune contiene ossidi di ferro naturali che lasciano una leggera tinta verde o grigia, e quando sopra si applica una laccatura traslucida o semiopaca, il substrato si legge attraverso lo strato. Un fornitore che acquista gocce o bottiglie finite da più forni eredita più colori di base: la stessa vernice risulta sporca su un lotto e pulita sul successivo, e nulla nella formula lo spiega.
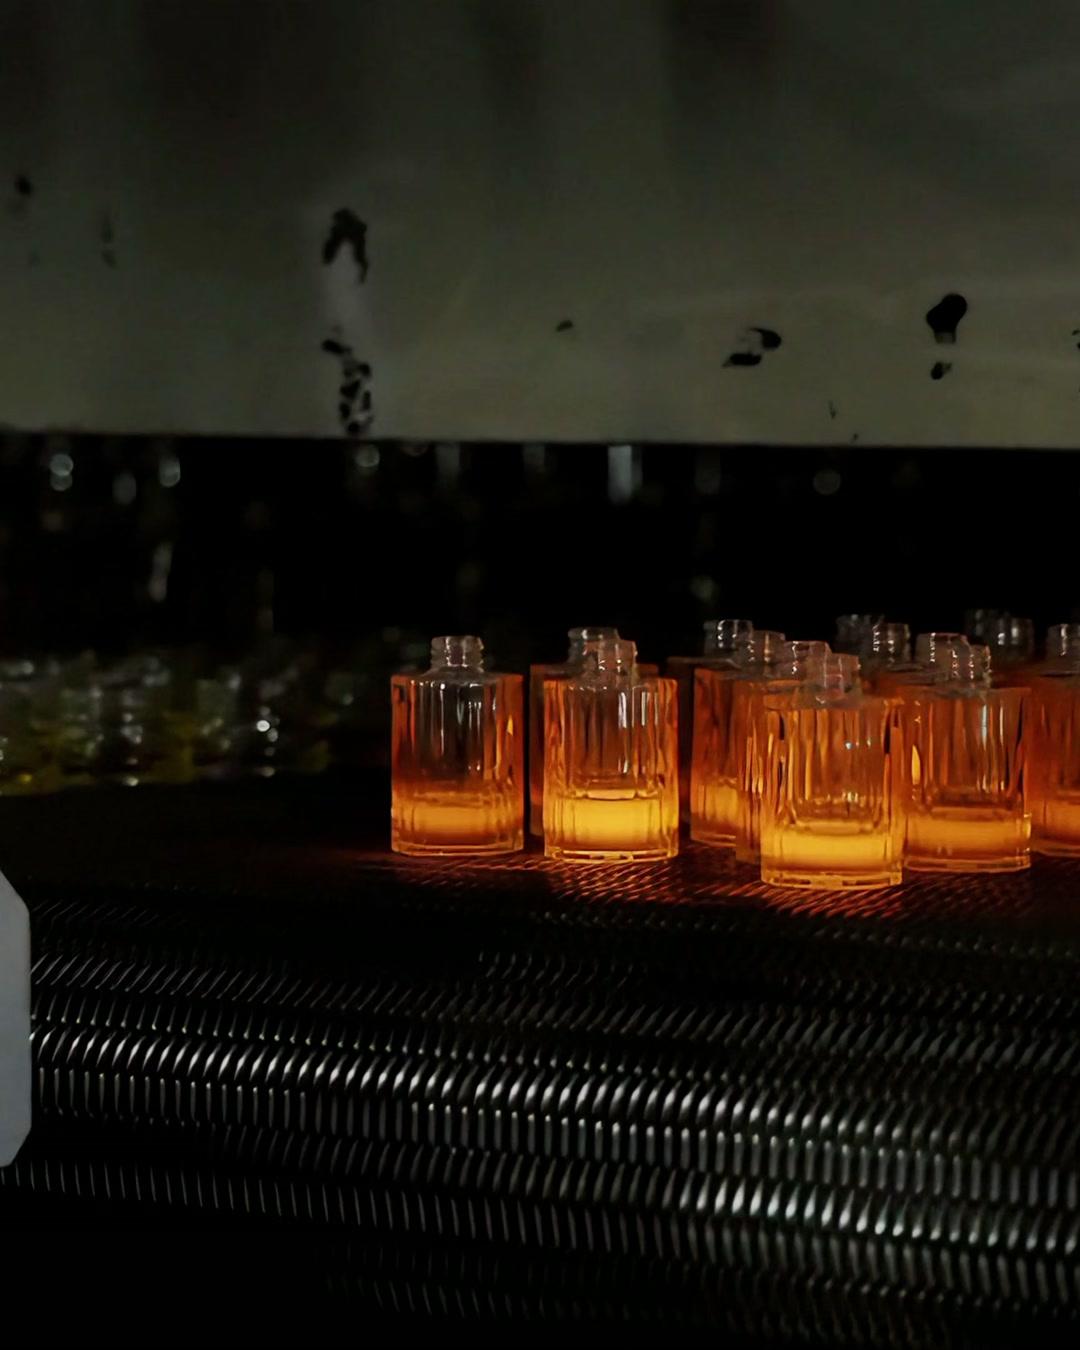
Per questo Yijing fonde il proprio vetro. Tre siti produttivi — due nel Guangdong, uno nell’Anhui — gestiscono forni propri, con una capacità di fusione del gruppo di circa 282 tonnellate di vetro al giorno e circa 730 persone, nel vetro cosmetico dal 1998. Fondere in casa è ciò che permette di tenere uno standard di colore e limpidezza dal campione al riordino, invece di azzerarlo a ogni consegna.
2. Spessore della parete e profondità ottica
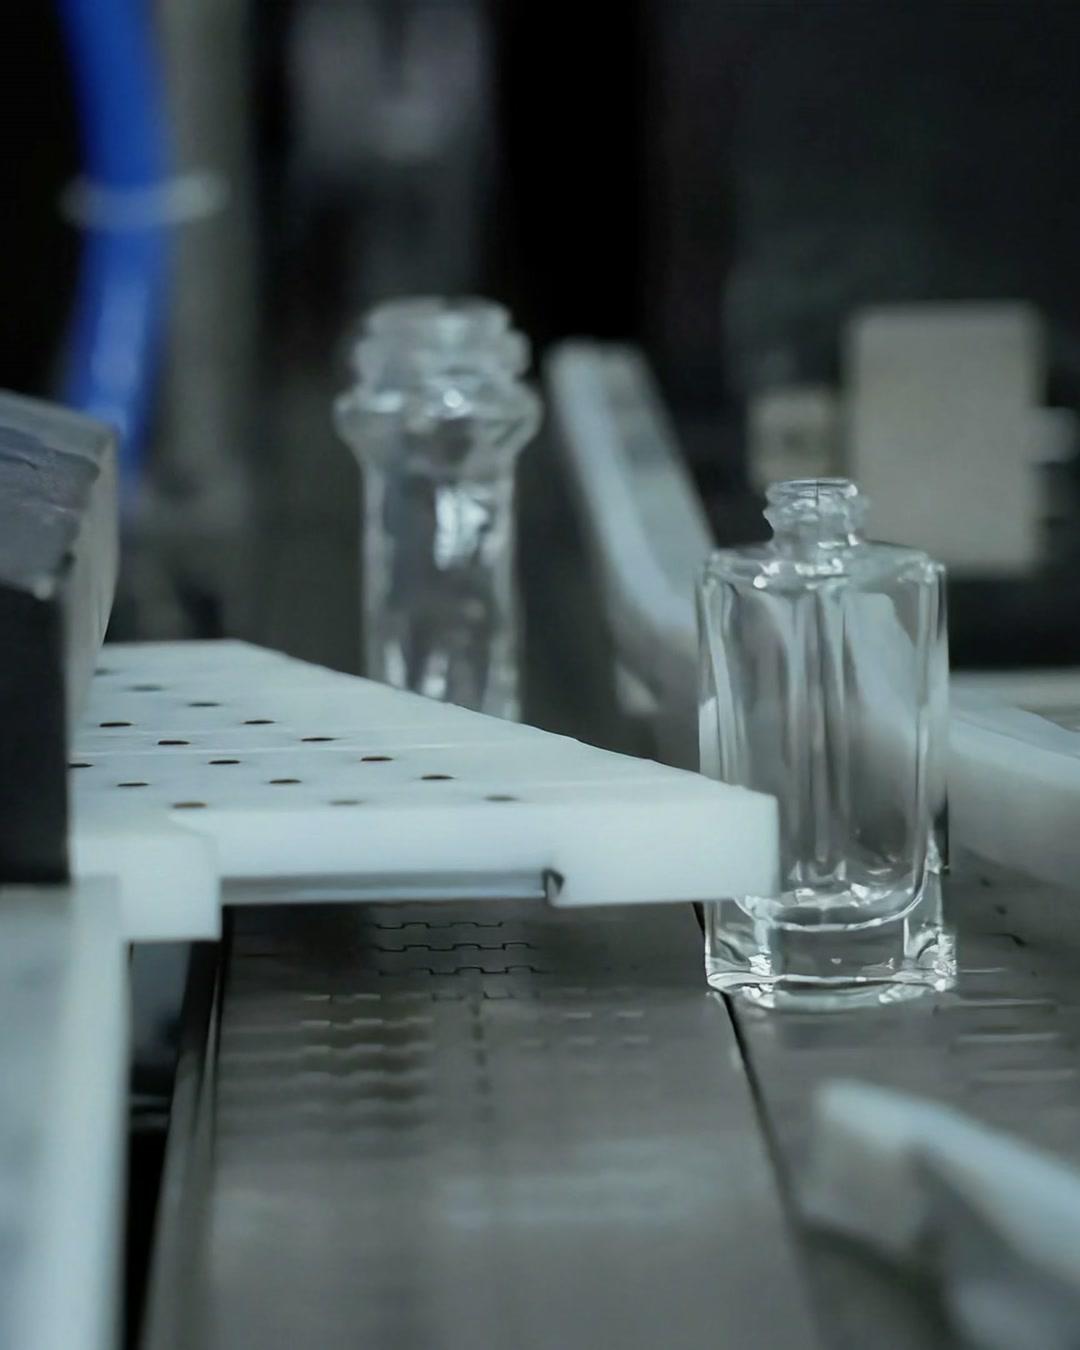
Una bottiglia cosmetica non è una lastra piana. Ha spalla, parete e un fondo pesante, e il percorso ottico attraverso il vetro cambia dove la parete si inspessisce. Con colore traslucido o finitura sfumata, un fondo più spesso assorbe più luce e risulta visibilmente più scuro della spalla; se la distribuzione della parete varia tra le cavità dello stampo, l’effetto è una differenza di tono da bottiglia a bottiglia prima ancora che la linea di laccatura entri in gioco.
La distribuzione della parete è una scelta di formatura, non di decorazione. La determinano lo stampo e la regolarità con cui la macchina porta la goccia — una delle ragioni per cui due bottiglie di dimensioni identiche possono apparire di colore diverso una volta laccate.
3. Controllo della linea di laccatura: spessore del film e polimerizzazione
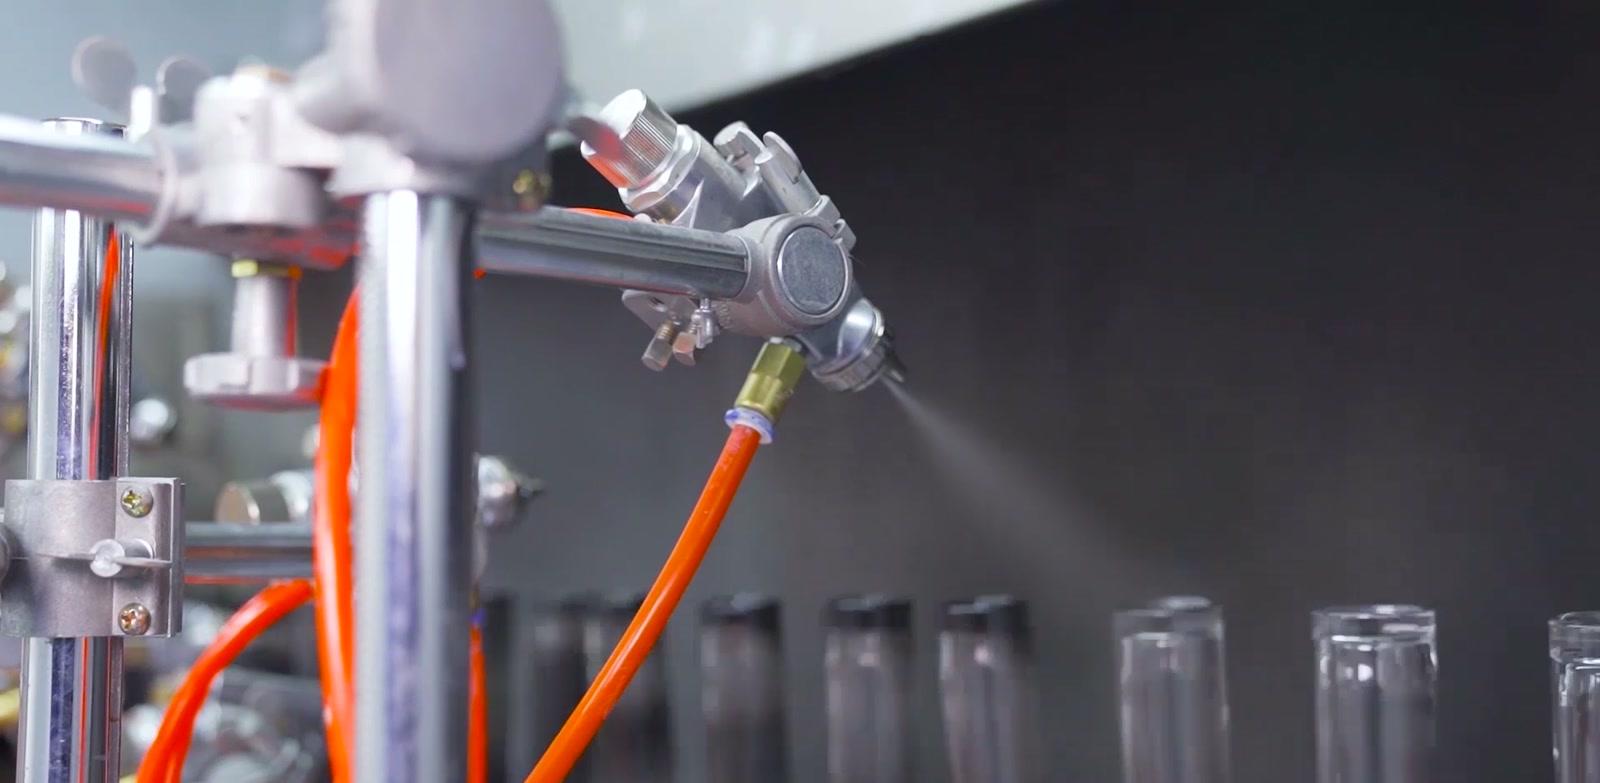
Su una linea di spruzzatura automatica la laccatura si misura in micron, e piccole variazioni di spessore del film cambiano la saturazione percepita di un colore. Una rotazione irregolare sul supporto, un cambio di velocità del trasportatore o un forno con un profilo di temperatura diverso spostano il risultato sulla superficie di una singola bottiglia e tra bottiglie dello stesso lotto.
In Yijing la laccatura a spruzzo avviene nello stesso edificio degli altri otto processi decorativi — laccatura interna e UV, serigrafia fino a sei colori, sabbiatura, stampa a caldo, decalcomania, incisione, lucidatura ed etichettatura. La bottiglia non esce verso un decoratore esterno e non torna, quindi quando un colore deriva c’è una sola parte che lo corregge e un solo posto dove controllare il film.
4. Lo standard di osservazione: quale luce, e vuota o piena
L’ultima fonte di variazione è l’occhio. Due colori che corrispondono sotto una luce si separano sotto un’altra: un tono approvato con luce calda da showroom può leggersi diversamente alla luce del giorno, ed è per questo che l’approvazione avviene di norma sotto una fonte definita — luce diurna D65 con una condizione di osservazione dichiarata — e contro un campione master fisico conservato, non contro uno schermo.
Giudicare una bottiglia vuota e giudicarla piena sono due controlli diversi. Una lozione bianca, un olio dorato e un siero limpido cambiano ciascuno la lettura del vetro. Un campione pieno prima della produzione in serie chiude questo scarto. Un codice Pantone da solo non può, perché il codice descrive un inchiostro, non il vetro.
Eliminare il rischio prima della produzione
Il rischio colore si elimina al costo più basso su piccoli volumi: è l’argomento pratico per provare un colore prima su una forma esistente. Yijing segue due strade. Gli stampi a catalogo partono da 200 pezzi per SKU: la forma esiste e l’attrezzatura è ammortizzata, quindi laccatura, sabbiatura o serigrafia si possono provare su una bottiglia già validata senza investimento in stampo, e SKU diversi non si sommano per raggiungere il minimo. L’attrezzatura nuova parte da 10.000 pezzi, perché uno stampo va tagliato, validato e campionato prima di produrre.
Sulla nostra pagina prodotti ogni modello porta un badge di quantità minima, e il badge verde MOQ 200 segnala la gamma a catalogo — sono i modelli da cui può partire una prova colore. Lo standard qualitativo non cambia tra le due strade: uno stampo a catalogo non è una categoria inferiore, è uno stampo che qualcuno ha già pagato per validare.
Inviaci il riferimento Pantone, la sagoma della bottiglia e la finitura che hai in mente. Torniamo con lo stampo a catalogo più vicino, il percorso decorativo adatto e una tempistica campione prima di qualsiasi impegno produttivo. Campioni e preventivi: meta@yijing-glass.com, o www.yijing-glass.com.